
- 手機:
- 13506565739
- 電話:
- 0577-66851569
- 郵箱:
- 75156449@qq.com
- 地址:
- 浙江省溫州市瑞安飛雲街道宋家埭工業區
在不幹膠标簽的生産中,模切是一個非常重要的環節,模切質量的好壞直接影響最終産品的質量。不幹膠标簽主要由三層結構組成:面材、膠黏劑層、底紙(上面塗有矽油層),模切時要求模切刀要切穿膠黏劑層,但是不能破壞矽油層,這種模切技術稱爲“精确模切。而在實際生産中,由于受諸多因素的影響,很難達到這種理想狀況,經常産生各種模切質量問題,可以說,精确模切是我們追求的目标,也是指導我們有效解決模切質量問題的法寶。
一、底紙切穿
少量且不嚴重的情況下可通過調整壓力、加快模切速度來改善。大面積,嚴重的情況下必須返修輥筒。一般情況下導緻模切切傷底紙的原因有以下幾點:
1、模切壓力過大
模切壓力過大很容易導緻底紙層被切傷,但這個最簡單的道理在日常生産過程中經常被操作工所忽視。模切工序看似操作簡單其實想做好也非容易,适當的調整模切壓力是一門基本功但難就難在操作過程中模切壓力不是完全不變的,據小編了解,模切壓力的穩定性很大程度上寫模切設備的質量有關系,好的模切設備其壓力相對比較穩定而差一些的模切設備其壓力穩定性就差一些。因此操作人員在生産過程中一定要了解自己所操作的模切設備的特性并及時的監控調整模切設備的壓力,使其保持在合适的範圍之内以保證模切的時候不傷底紙。
2、模切刀片變鈍
目前市場上的模切刀片根據其材質不同其使用壽命從幾萬次到幾十萬次不等,這裏要提醒大家注意的是模切刀片會随着使用次數的增長而逐漸變鈍直至不能使用爲止,而在這個過程中其模切效果也在發生着微小的變化。起初刀片比較鋒利這時候很容易切穿材料我們隻用很小的模切壓力就可以了,随着使用次數增加材料模切刀片變的越來越鈍,這時候我們就不得不用加大模切壓力的方式來切斷材料,這樣一來很容易造成材料底紙損傷。主要的表現爲底紙的表面會有較深的模切印痕。這些印痕是由于底紙受到沖擊力而産生的,這種情況下雖然表面上看并未切穿底紙但卻已經破壞了底紙自身的纖維使底紙的抗拉強度大大的降低了。這樣的标簽産品在自動貼标的過程中很容易出現底紙斷裂的情況。因此這裏提醒廣大同行在生産過程中一定要注意模切時底紙上面的印痕不能太深否則會影響底紙的強度。如果一旦出現這種情況建議爲模切刀版更換新的刀片。
3、模切底闆質量問題
多數模切設備在工作的時候都會在材料下面墊模切底闆,以避免刀版與下面的鋼版直接接觸從而延長刀版的壽命。一般來說模切底闆都需要選用軟硬适中有一定彈性且表面平整的材料(例如PVC塑料闆)。但是筆者發現有些用來做模切底闆的材料表面強度不夠,在模切過程中受刀版沖擊後極容易變形,從而造成模切局部壓力變化導緻底紙被切傷甚至切穿。遇到這類問題操作人員往往很難找出真正的原因。因爲底闆材料的變形沒有規律性。操作人員在生産過程中往往發現底紙切傷後立即對局部壓力進行調整可調整好後沒有多久發現其它的位置又出現了底紙切傷的現象。這樣疲于應付但總找不到真正的原因,直到換了其它的模切底闆後問題才解決。因此這裏提醒大家一旦出現無規律的局部壓力變化可以嘗試換一塊其它材料的模切底闆看一下問題是否解決。
4、材料質量問題
我國生産不幹膠标簽的廠家許多,其産品質量也是良莠不齊。不幹膠材料對産品的平整度要求是很高的,一些小廠家在塗布膠粘劑的過程中沒有掌握好厚度的均勻性導緻産品局部薄厚不均。這樣的不幹膠材料在模切過程中很容易導緻底紙被切傷。這種原因造成的故障同樣表現爲無規律性,同時表現出在模切壓力沒有變化的情況下一會兒切傷底紙一會兒可能又沒能切穿面層,遇到這種問題建議更換不幹膠材料。
5、模切機械問題
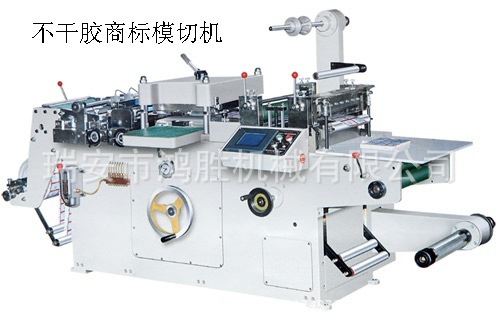
模切機-不幹膠标簽專用
模切機械壓力不穩定也可能導緻底紙切傷,但這種現象很少發生,畢竟市場在絕大多數的模切機械都是經過考驗的。但也不排除一些使用多年的舊設備突然出現問題的可能性。如果是模切機械問題,通常表現爲在正常運轉過程中突然出現整體的壓力過重或者是壓力過輕的問題,出現多數無規律性。這種情況可以聯系模切機械生産廠家進行維修。
二、模切間距不準
模切間距是指模切排廢後,标簽寫标簽之間的距離,一般情況下根據客戶使用情況不同不幹膠标簽模切間距在2-3mm之間。在日常生産中經常會遇到模切間距不準的現象,主要表現爲間距忽大忽小,這樣的标簽産品同樣是不符合質量标準的。那麽導緻這種現象的原因是什麽呢?
1、印刷光标間距不準
模切過程中間距的大小是由印刷時事先印好的模切光标來決定的。但在印刷過程中有些設備由于這樣或者那樣的問題導緻印刷出的光标間距有微小的誤差導緻模切的時候間距不準。這樣的情況通常表現爲标簽間距之間存在微小誤差,有時候标簽間距會逐漸的增大或者縮小并有周期性,既在向印或者是十幾印的周期中規律性的出現。如果遇到這類問題,模切工序是解決不了的,可能是找到印刷時誤差的原因并着手解決。
2、模切機械問題
面說到模切的過程中通常需要跟蹤印刷光标,那麽如果模切機械上用來跟蹤光标的光電眼出現了問題也會導緻模切間距不準。這個原因導緻模切間距不準表現爲印刷光标的間距準确在模切時間距不穩定,有可能有規律也有可能無規律。而且運行一段時間後光電眼就掃不上光标了。遇到這種情況可以嘗試重新按操作程序調整光電眼或者是關機重新啓動後再重新調整光電眼,如果問題還沒有解決則需要考慮更換模切機光電眼。當然對于有兩台以上模切機的廠家也可以通過将材料換到另外一台模切機上模切的方式來判斷是否是這台模切設備出現問題。
3、材料變形
許多的薄膜類不幹膠材料在印刷過程中受UV燈熱量影響會産生收縮變形。這樣的材料在模切的過程中也很容易出現間距不準的問題。遇到這類問題可以先測量一下印刷光标實際間距是否比設計間距小。如果判斷是這個問題導緻的間距不準則必須在印刷過程中加以控制,我們可以通過降低UV燈功率或者提高印刷速度的方式來減少材料受熱變形的機會。
三、模切“飛标”
所謂模切“飛标”是指在模切過程中标簽随着排廢邊被帶起來的現象。模切“飛标”的現象在日常生産中很常見,嚴重的“飛标”現象會造成原材料的浪費并給後工序帶來許多麻煩。導緻模切“飛标”的原因有以下幾點:
1、材料離型力過低(溫度過低)
不幹膠材料面層與底紙的結合力稱爲離型力。如果不幹膠材料的的離型力過低則很有可能導緻模切的過程中“飛标”。這裏要注意的是許多不幹膠材料的離型力受溫度的影響而變化,一般來說溫度升高離型力升高反之而下降。如果在冬季車間的溫度過低也很有可能導緻不幹膠材料離型力下降而造成模切“飛标”。一般情況下建議車間的生産溫度不低于攝氏15度。如果在這個溫度以上還産生“飛标”現象,則可以考慮是否爲不幹膠材料質量問題。
2、模切刀上殘膠過多
在模切生産過程中刀版上會逐漸的積累殘膠,如果殘膠積累到一定程度就會将标簽的邊緣帶起來,這樣就相當于對模切好的标簽進行了一次預剝離。這樣在排廢的時候就廢邊很容易将标簽帶起來而造成模切“飛标”。因此刀版上的殘膠要注意及時的清理同時也可以采用在刀版上墊海棉的方法來防止刀版對标簽産生預剝離。必要的時候也可以采用在刀版上噴一些矽油噴霧劑的方法來減少刀版上的殘膠量。
3、模切刀上有破損或接口不齊
模切刀的刀條上有破損或者接口不齊就會造成标簽不能完全切斷,在排廢的時候廢邊會将未完全切斷的的标簽帶起來導緻模切“飛标”。這種原因導緻的“飛标”一般都比較有規律性,同時标簽的邊緣會因爲沒有完全被切斷而與排廢邊相連。遇到這種問題建議重新更換刀條或者是對刀版進行徹底修理就可以解決。
4、标簽面積過小
标簽面積越小就越容易産生飛标現象,這是因爲标簽的面積越小将标簽與底紙剝離開所需要的力量就越小,因此标簽隻要受一點外力就很容易從底紙上剝離而産生“飛标”。一般面積小與10*10mm的标簽建議采用手工排廢的方式。
四、排廢邊斷裂
1、排廢邊太細、材料強度不夠
有許多标簽生産企業爲了追求經濟效益在設計工藝的時候将标簽的排廢邊設計的過細,導緻排廢邊強烈不夠而斷裂。一般來說紙張類不幹膠材料排廢邊寬度要求在3mm以上,薄膜類不幹膠材料排廢邊寬度要求至少在1mm以上。
2、不幹膠材料離型力過大
有許多不合格的不幹膠材料離型力過大,有些甚至于要想把面層和底紙分開都很難,這樣的不幹膠材料在模切排廢的時候由于排廢邊的拉力小于材料的離型力也很容易斷裂。因此在不幹膠加工生産之前最好先檢查一下離型力是否合格。
3、材料邊緣破損
不幹膠材料在運輸或者加工的過程中邊緣破損也是導緻排廢邊斷裂的常見原因之一。因此在運輸和加工過程中一定要注意避免磕碰或者是擠壓導緻的原材料邊緣破損,不給後序模切生産造成麻煩。
4、排廢輥過細
對于一些排廢輥過細的模切設備,由于排廢邊經過排廢輥時所承受的拉力過大很容易拉斷排廢邊。對于這種原因造成的排廢邊斷裂我們可以采用更換排廢輥或者是在排廢輥上包一層海棉加粗其直徑來解決。
5、标簽形狀異形
有許多标簽設計形狀爲異形,例如五角星形或者是三角形。這樣的标簽由于其自身設計的原因導緻排廢邊應力過于集中很容易斷裂。一般情況下遇到異形标簽最好采用手工排廢方式或者是不排廢。
五、模切過程中殘膠污染标簽
模切過程中經常會出現殘膠污染标簽表面導緻不合格品出現的問題。這類現象特别容易出現在薄膜類不幹膠标簽的模切過程中,因爲薄膜類不幹膠材料其面層與膠水的接合力比較差,在模切過程中膠水更容易滲出。此類問題有以下解決方法:
1、保持模切刀版清潔
數的膠水是在模切的過程中先被逐漸積累到刀版上,再從刀版上轉移到不幹膠材料的表面。因此保持模切刀版的清潔是非常重要的。在生産過程中除了定時對模切刀版進行清潔以外最好在刀版上噴一些矽油噴霧劑以減少膠水在刀版上的積累。
2、車間溫度不可過高
如果加工車間的溫度過高會導緻膠水流動性增強從而更容易滲出污染标簽。一般要求不幹膠标簽生産車間的溫度在20-25攝氏度之間,這樣的溫度可以大大減少膠水的滲出。這裏同時提醒廣大同行,不幹膠标簽的保存溫度也是20-25攝氏度,超過這個溫度膠水也容易從模切邊緣滲出影響最終用戶正常使用。
3、選用合适的材料
不幹膠材料所用的膠水(又稱爲粘合劑)有許多種,許多不幹膠生産企業針對容易産生滲膠的薄膜材料一般都采用流動性比較低的膠水,這樣就不容易在模切過程中産生滲膠的現象。因此在生産不幹膠标簽之前可以與材料供應商溝通選擇最适合自己生産情況的材料以減少滲膠導緻的标簽表面污染。
六、模切刀角度和硬度問題
小編提醒大家的是針對不同的不幹膠材料所用的模切刀角度和硬度是有區别的。目前國内的模切刀角度多爲42度和52度。其中42度角模切刀主要用來切薄膜類不幹膠材料,而52度角模切刀主要用來切紙張類不幹膠材料。對于模切刀的硬度不同的生産廠商有不同的标準,有些廠家以肖式硬度在劃分有些廠家則有自己的标準,不過一般來說切薄膜類标簽的模切刀特點是硬度大一些但耐磨性差一些,切紙張類标簽的模切刀硬度相對小一些但耐磨性要強一些。不同的廠家都會有針對這兩類标簽材料的産品,具體應用可以與生産廠家溝通。這裏主要是提醒大家注意區别就可以了。
七、模切溢膠
模切溢膠是指經過标簽模切工藝加工後,在标簽邊緣溢出膠水,它是不幹膠産品一種常見的缺陷表現。溢膠會導緻标簽外觀缺陷、打印污染、剝離不良等問題。模切溢膠的問題從以下幾個方面也解決:
1.标簽材料性能分析
不同型号的材料有着不同的粘膠劑類型,粘膠劑加工性能等特點,因此,在生産前應該與材料供應商咨詢相關性能特點,選擇适合您的加工工藝的材料。
2.标簽加工、存儲環境控制
标簽加工及存儲環境溫度應控制在攝氏23 /-3度的範圍,濕度應控制在相對55 /-5%的範圍,過高的溫濕度會提高粘膠劑的流動性,在實際生産中,我們能明感覺到,在夏季生産時,模切溢膠現象就比較常見,相反,冬季就很少,也就是這個道理。
3.标簽模切質量控制
必須使用鋒利的刀具對标簽進行模切,鈍角刀刃會對标簽粘膠劑形成翻擠,導緻在模切過程中标簽邊緣溢膠現象。過深的模切壓力也會對标簽粘膠劑形成過度擠壓,h3淺的模切壓力可能會造成在模切過程中粘膠劑的拉絲現象,從而在标簽邊緣或标簽表面形成溢膠。因此,模切刀的選擇是關鍵。
4.标簽加工工藝控制
應避免在标簽加工過程中存在對标簽的滑動摩擦,與标簽存在滑動摩擦的部件上容易堆積模切膠水,再對标簽邊緣形成污染,這樣的溢膠現象在标簽上的位置會呈明顯的規律及方向性。
5.标簽複卷張力控制
過大的複卷張力對标簽粘膠劑過度形成擠壓,甚至造成标簽在底紙上的滑移,會造成标簽的溢膠。非方型的異型标簽,由于複卷張力在軸向的不一緻,容易造成局部力過大的現象,形成标簽的局部溢膠。面積小的方型标簽,由于在相同的壓力下,承受更大的壓強,同樣容易出現标簽溢膠的現象。
八、模切不斷
首先要檢查模切不斷的位置是否具有重複性,如果是有規律的重複出現,那麽問題肯定與模切刀有關。在這種情況下,如果是圓壓圓模切,可以整體加大模切壓力,結果可能解決了模切不斷的問題,同時也加快了模切刀的磨損。如果在加大允許壓力的範圍内,還不能解決模切不斷的問題,那麽隻有更換新的模切刀。如果是平壓平模切的話,可以在局部調整壓力。
如果模切不斷的問題不是有規律的重複出現,那麽問題可能是由于機器齒輪精度、材料的運行張力、模切壓力不足造成。在這種情況下,需要檢查材料運行張力,調整模切壓力要解決。
以上這些是浙江鴻勝有限公司在日常生産中總結出的不幹膠标簽模切生産的一些經驗,本文的目的一方面是與大家分享這些經驗希望對廣大同行有所幫助,另一方面也是希望可以起到抛磚引玉的作用讓更多的朋友來分享他們的寶貴經驗,願大家在相互的溝通與交流中不斷的成長,我們的全國服務熱線0577-66851567,如您有需要,歡迎緻電聯系我們。
上一條:抱歉暫無數據


